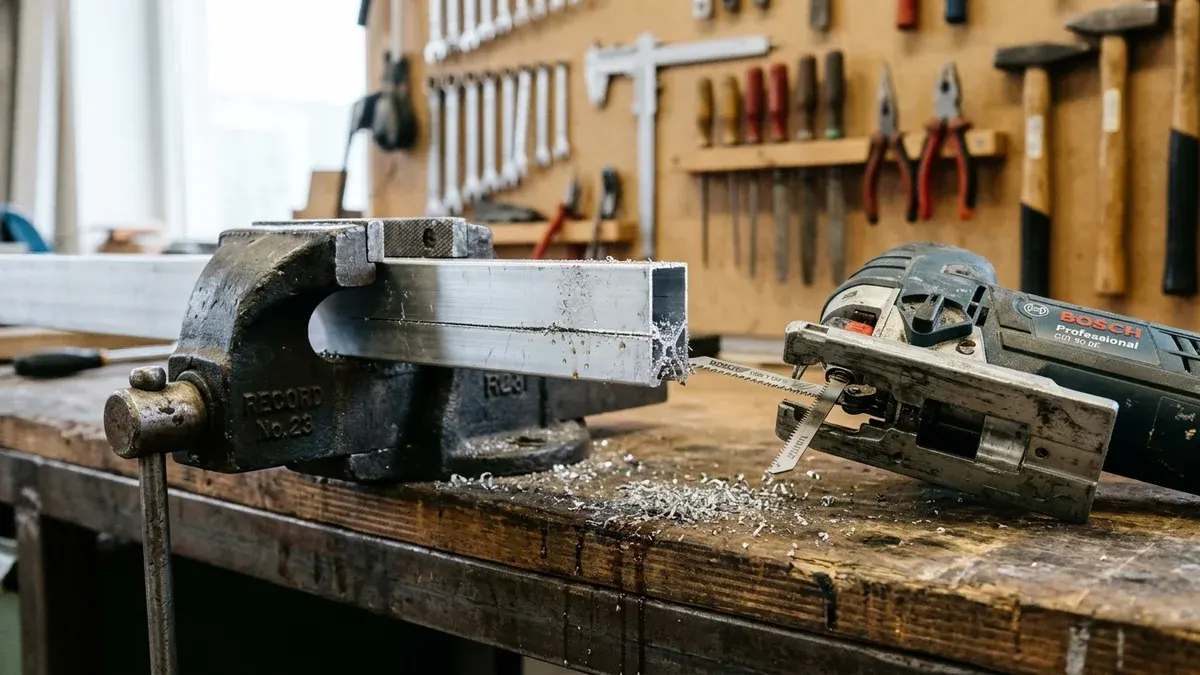
El instinto natural de quien agarra una sierra de calar por primera vez para cortar un tubo de aluminio o una pletina de acero es apretar el gatillo a fondo, esperar que la máquina haga todo el trabajo y empujar con fuerza. El resultado es siempre idéntico, un chirrido insoportable que retumba en el barrio, una nube de humo con olor a aceite quemado y una hoja con los dientes completamente afeitados en menos de diez segundos.
Cortar metal con caladora no es difícil, pero exige cambiar radicalmente el chip respecto a la madera. La madera agradece la velocidad y el movimiento pendular, el metal exige todo lo contrario, paciencia mecánica, carreras lentas y lubricación continua.
La física del corte en metal: el calor es tu enemigo
El acero rápido (HSS) y las aleaciones bimetálicas (BIM) con las que se fabrican las hojas para metal son materiales extraordinariamente duros, pero pierden su temple si la punta del diente supera los 500 o 600 grados centígrados.
Cuando cortas chapa o perfiles a toda marcha, el diente no tiene tiempo de disipar la energía de rozamiento, el filo se ablanda en milisegundos, los dientes se doblan hacia atrás y la hoja pasa de cortar a frotar inútilmente contra la pieza. En cuanto la hoja frota, la temperatura se dispara y el accesorio queda inservible para siempre.
Los 3 ajustes obligatorios en tu sierra de calar
Antes de acercar la hoja a la pieza metálica, revisa estos tres controles en tu máquina,
- Movimiento pendular en posición 0 estricta: El péndulo empuja la hoja violentamente hacia adelante en cada carrera ascendente. En madera eso ayuda a desahogar viruta grande, pero en metal provoca que los dientes choquen de frente contra el borde duro de la chapa, rompiendo las puntas de corte. El péndulo debe estar totalmente apagado.
- Velocidad de carrera en el mínimo útil (ruleta 1 a 3): Pon la ruleta entre el 1 y el 3 (o el 2 si trabajas acero inoxidable). El motor debe sonar desahogado y la hoja debe subir y bajar con cadencia tranquila. A esta velocidad el diente arranca viruta metálica fría sin alcanzar temperaturas críticas.
- Avance suave con el peso de la máquina: No empujes con los brazos hacia adelante. Mantén la base firmemente presionada contra la chapa para que no vibre y deja que los dientes muerdan a su propio ritmo.
Lubricación: la diferencia entre gastar una hoja o diez
Si cortas metal en seco, la hoja te durará dos cortes, si lubricas el trazo, la misma hoja te servirá para decenas de metros de chapa.
- Para acero y metales ferrosos: Aplica unas gotas de aceite de corte en spray o aceite de motor ligero a lo largo de la línea marcada. El líquido actúa refrigerando la zona de contacto y atrapando las microvirutas metálicas.
- Para aluminio y metales blandos: El aluminio es muy traicionero porque no se desgasta como el acero, sino que se calienta, se vuelve pastoso y se suelda entre los huecos de los dientes (empastamiento), bloqueando el corte. Para evitarlo, frota una vela de cera o pulveriza alcohol de quemar o queroseno a lo largo del perfil. El corte saldrá suave y limpio.
Qué hoja elegir según el tipo de metal y espesor
En el catálogo de hojas para caladora, las hojas de metal se identifican por llevar dentados muy finos y estar marcadas como HSS, BIM o HM (metal duro),
1. Para chapa fina de acero (1 a 3 mm): Bosch T118A
Es el clásico indiscutible. Tiene un paso de diente muy cerrado (1,1 a 1,2 mm / 21 a 24 TPI) con dientes ondulados fresados. Ese dentado fino garantiza que al menos tres dientes toquen la chapa a la vez, evitando enganchones bruscos que doblen la plancha.
2. Para aluminio, perfiles y metales no ferrosos: Bosch T127D
El aluminio requiere un desahogo de viruta mucho más amplio para que no se apelotone la pasta de metal. La T127D tiene dientes más grandes y triscados laterales diseñados para evacuar virutas gruesas de aluminio sin atascarse.
El truco del taller para cortar chapa muy fina sin que vibre
Si intentas cortar una chapa de menos de 1 milímetro al aire, la hoja levantará la chapa hacia arriba en cada carrera y la máquina botará con un estruendo insoportable, dejando el borde abollado como una lata aplastada.
El truco de taller para solucionar esto se llama corte en sándwich,
- Coloca la chapa fina entre dos retales de tablero de contrachapado fino o DM de 3 a 5 milímetros.
- Sujeta las tres capas con sargentos o mordazas de apriete.
- Corta a través del tablero superior.
La madera sujeta la chapa por arriba y por abajo impidiendo cualquier aleteo, la hoja avanza estable y el metal queda cortado con un borde limpio, recto y completamente libre de deformaciones.
Para comparar las capacidades máximas de corte en acero declaradas por cada fabricante y comprobar qué caladoras tienen la electrónica de velocidad constante más fiable, revisa nuestras fichas técnicas de modelos o explora el catálogo completo de hojas de corte para sierra de calar.