La thermodynamique du sciage des thermoplastiques : pourquoi le plastique fond
Le polyméthacrylate de méthyle (PMMA), connu sous les appellations commerciales Plexiglas, Altuglas ou Perspex, possède une température de transition vitreuse d’environ 105 °C. Une lame de scie sauteuse métallique standard fonctionnant à pleine cadence génère par friction des températures locales excédant 160 °C en moins de cinq secondes de coupe continue.
Lorsque ce seuil critique est franchi :
- Le copeau plastique ne s’évacue plus sous forme de poussière solide, mais se transforme en pâte gluante.
- Les goujures d’évacuation entre les dents s’encrassent et perdent leur capacité de débourrage.
- Les deux lèvres de la saignée fraîchement tranchée se ressoudent à chaud derrière le passage de la lame.
- La machine subit un blocage brutal, entraînant des contraintes radiales qui brisent la plaque d’acrylique.
Pour contourner ce phénomène physique, une lame technique dédiée au PMMA doit présenter trois caractéristiques indispensables : un corps rectifié en dépouille conique (flancs amincis pour supprimer la friction latérale), un angle de coupe neutre, et une composition bimétallique ou carbure favorisant une dissipation thermique instantanée.
Tableau comparatif des lames pour plexiglas et acrylique
| Modèle de lame | Pas de denture | Longueur utile | Matériau des dents | Épaisseur optimale | Finition de coupe |
|---|---|---|---|---|---|
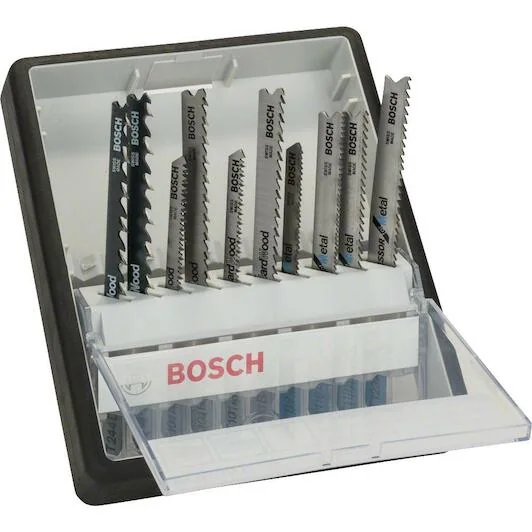
| Bosch T 102 BF Clean for PMMA | 1,8 mm / 14 TPI | 67 mm | Bimétal (BIM) | 2 à 20 mm | Chant translucide quasiment poli |
| Festool HS 75/2,5 bi Plastiques | 2,5 mm / 10 TPI | 75 mm | Bimétal HSS | Jusqu’à 30 mm | Coupe vive et rapide, arête franche |
| Diablo DJT102BF Acrylique | 14 TPI variable | 76 mm | Matrix II Bimétal | 2 à 13 mm | Revêtement anti-adhérent thermique |
| Bosch T 108 BHM Carbure | 2,2 mm / 11 TPI | 67 mm | Carbure de tungstène | Matériaux composites | Durabilité 20x supérieure à l’HSS |
Voir les lames Bosch T102BF pour plexiglas sur Amazon →
Acrylique coulé vs acrylique extrudé : deux comportements à l’atelier
- Acrylique coulé (GS) : Fabriqué par polymérisation entre deux glaces en verre trempé. Sa masse moléculaire élevée lui confère une excellente tenue mécanique et thermique. Lors de la coupe, il produit un copeau sec et poudreux qui se dégage parfaitement avec la Bosch T 102 BF.
- Acrylique extrudé (XT) : Étiré à chaud entre des cylindres industriels. Son point de fusion est plus bas et ses contraintes résiduelles plus fortes. Il exige impérativement une vitesse de machine modérée et l’application d’un filet d’eau savonneuse le long du tracé.
Paramètres de réglage obligatoires sur la scie sauteuse
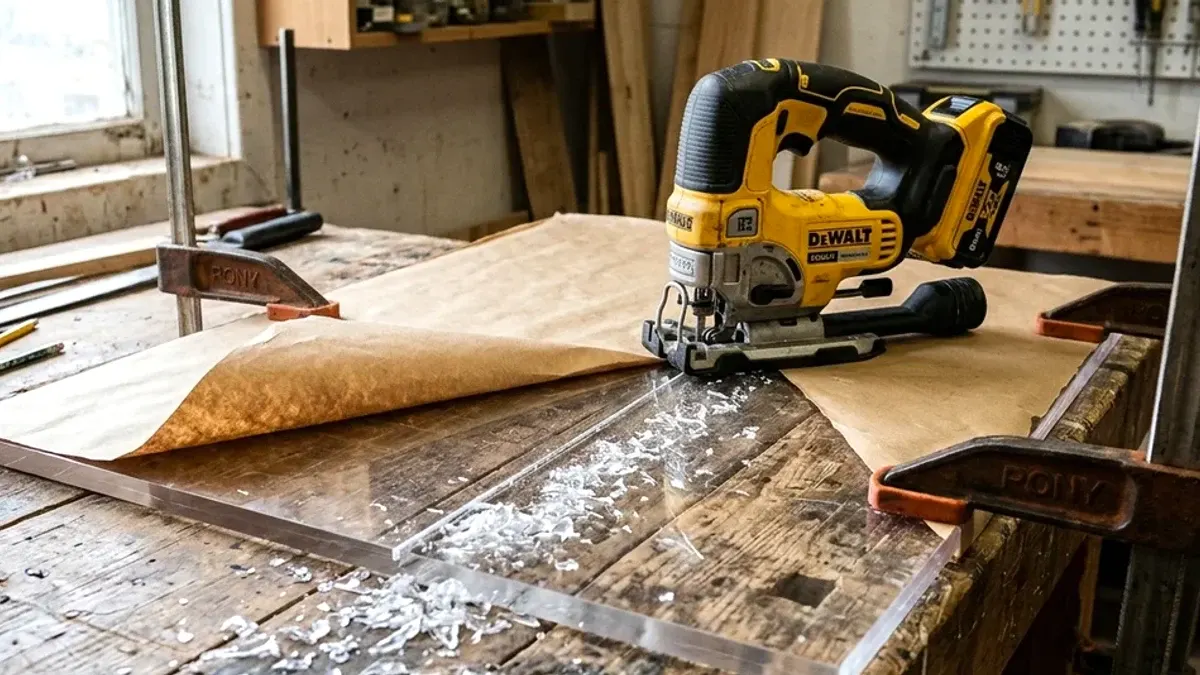
- Mouvement pendulaire : Strictement en position 0 (débrayé). Tout mouvement orbital frappe violemment la matière fragile et génère des éclats en étoile.
- Cadence de coupe : Réglez la molette électronique sur la graduation 2 ou 3 (environ 1 200 à 1 500 courses/min).
- Protection de semelle : Utilisez un patin en plastique anti-rayures ou garnissez la semelle métallique d’adhésif de masquage pour ne pas ternir le poli miroir du panneau.
- Maintien rigide : Prenez la plaque en sandwich entre deux tasseaux de bois sacrificiels serrés avec des serre-joints pour absorber les vibrations harmoniques.